
Apa yang dimaksud dengan “Pengukuran di mesin” untuk mesin gerinda yang menggunakan probe sentuh?
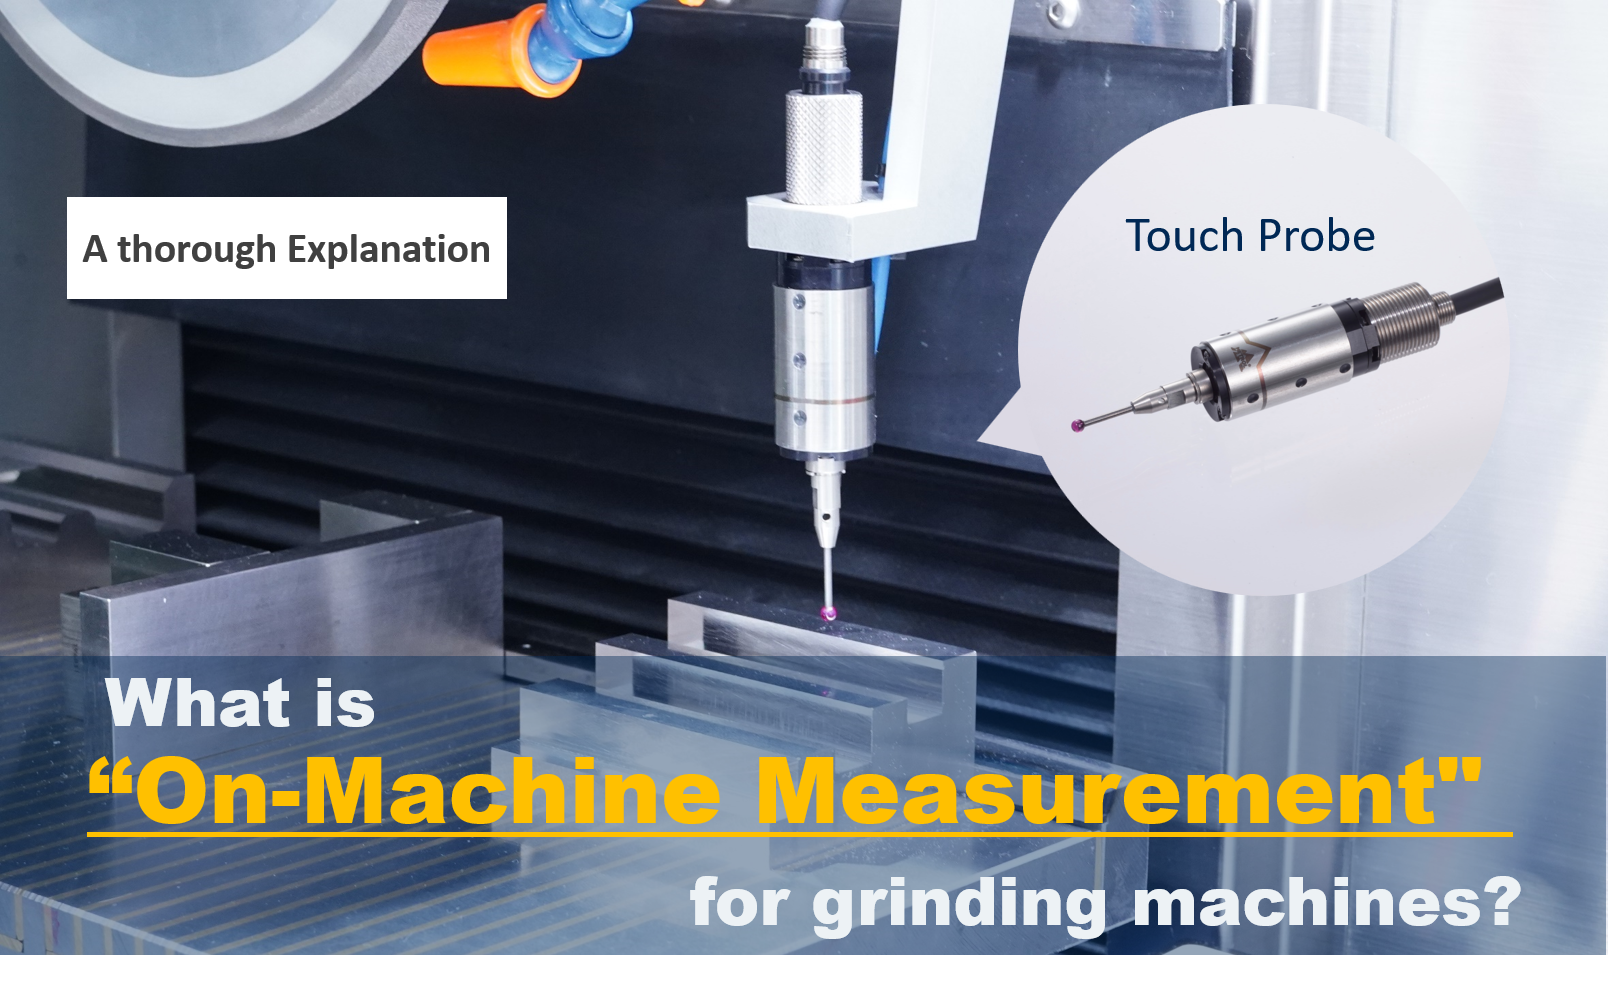
Mesin gerinda CNC menentukan kualitas penyelesaian benda kerja.
Penggilingan membutuhkan ketelitian yang ketat. Pernahkah Anda khawatir tentang masalah seperti ini?
- "Pengaturan dan pergerakan untuk pengukuran dengan instrumen pengukuran 3D memakan terlalu banyak waktu…"
- "Metode pengukuran berbeda-beda untuk setiap orang…"
- "Bagaimana kita bisa menghilangkan pengerjaan ulang dan pemesinan tambahan setelah pengukuran?"
Ini adalah bacaan wajib bagi siapa pun yang berharap untuk meningkatkan proses manufaktur, termasuk penggilingan.
Ringkasan isi artikel
- Pengaturan pemesinan dan pengukuran dimensi yang lebih mudah.
- Rincian tentang bagaimana "pengukuran pada mesin" untuk mesin penggiling dapat menghasilkan pengurangan proses yang signifikan.
- Bagaimana cara menstandarisasi pekerjaan yang sekarang dianggap sebagai pekerjaan tangan?
- Cara memperkenalkan pengukuran pada mesin untuk mesin gerinda CNC
Meja isi
Apa itu pengukuran di mesin? Perbedaannya dengan pengukuran di luar mesin?
Banyak orang mungkin merasa bahwa keuntungan dari pengukuran pada mesin tidak begitu jelas.
Mari kita tinjau secara singkat.
Pengukuran pada mesin
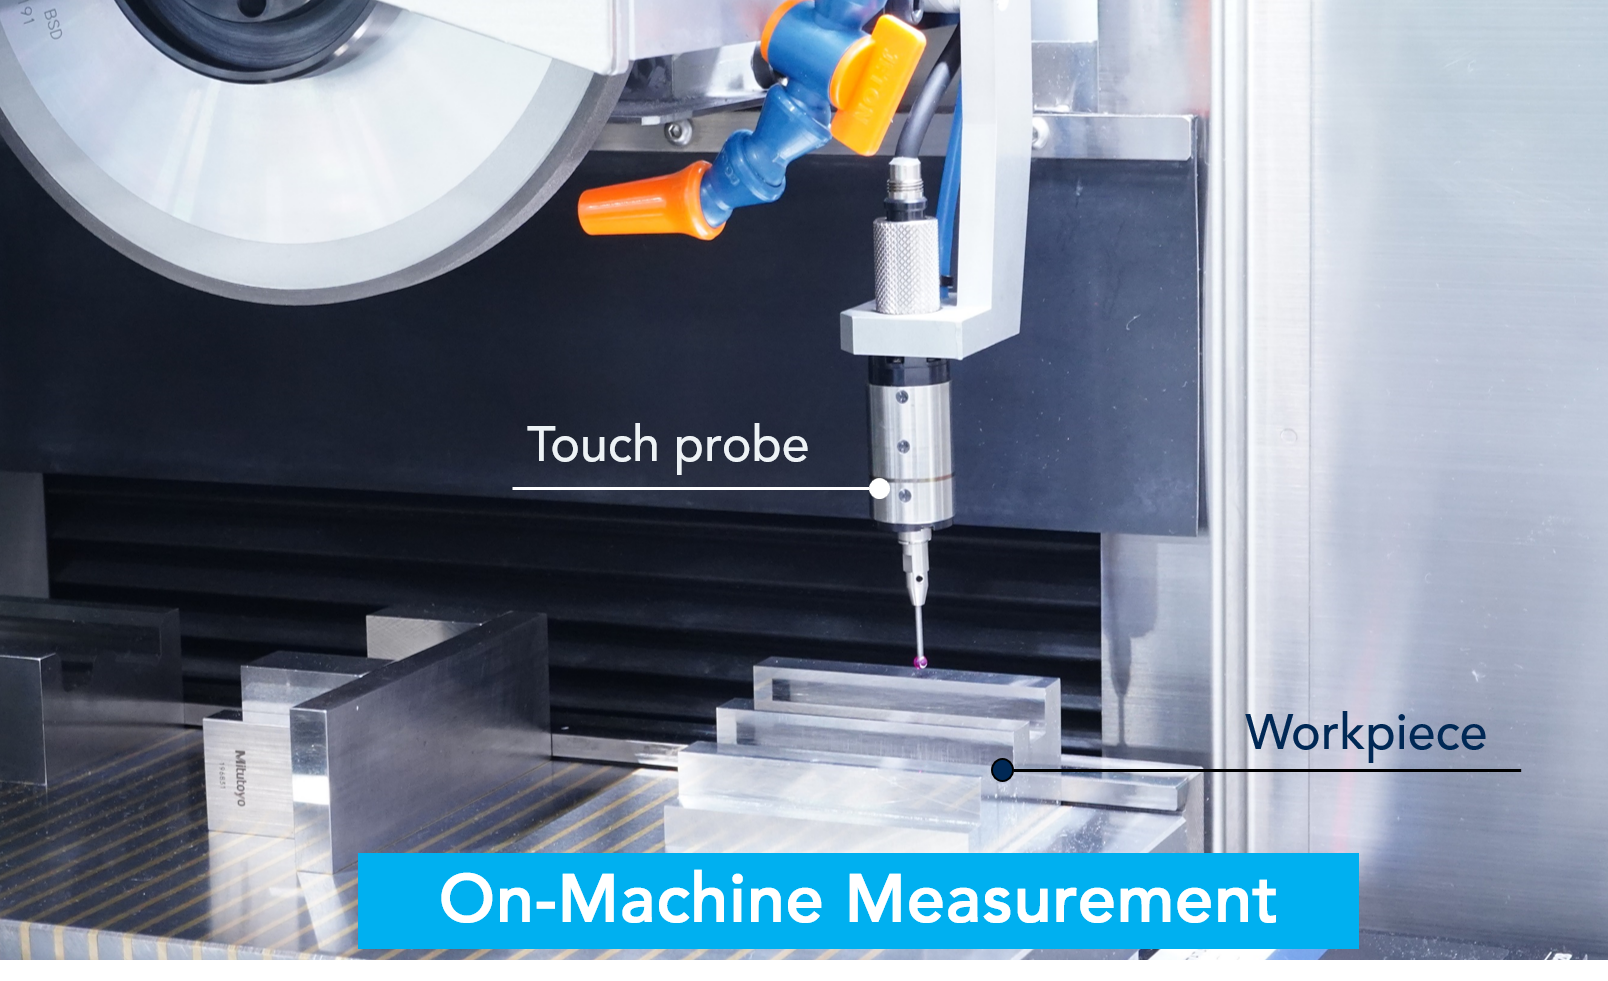
Pengukuran pada mesin berarti " mengukur benda kerja pada mesin perkakas ."
Artikel ini berfokus pada mesin gerinda, tetapi proses yang sama terjadi pada pusat permesinan, mesin bubut CNC , dan peralatan mesin lainnya.
Instrumen pengukuran utama yang digunakan adalah sensor kontak yang disebut probe sentuh . Sensor ini mengukur dimensi benda kerja berdasarkan informasi posisi mesin ketika sensor menyentuh benda kerja. (Lihat Gambar 1)
Tujuan pengukuran pada mesin
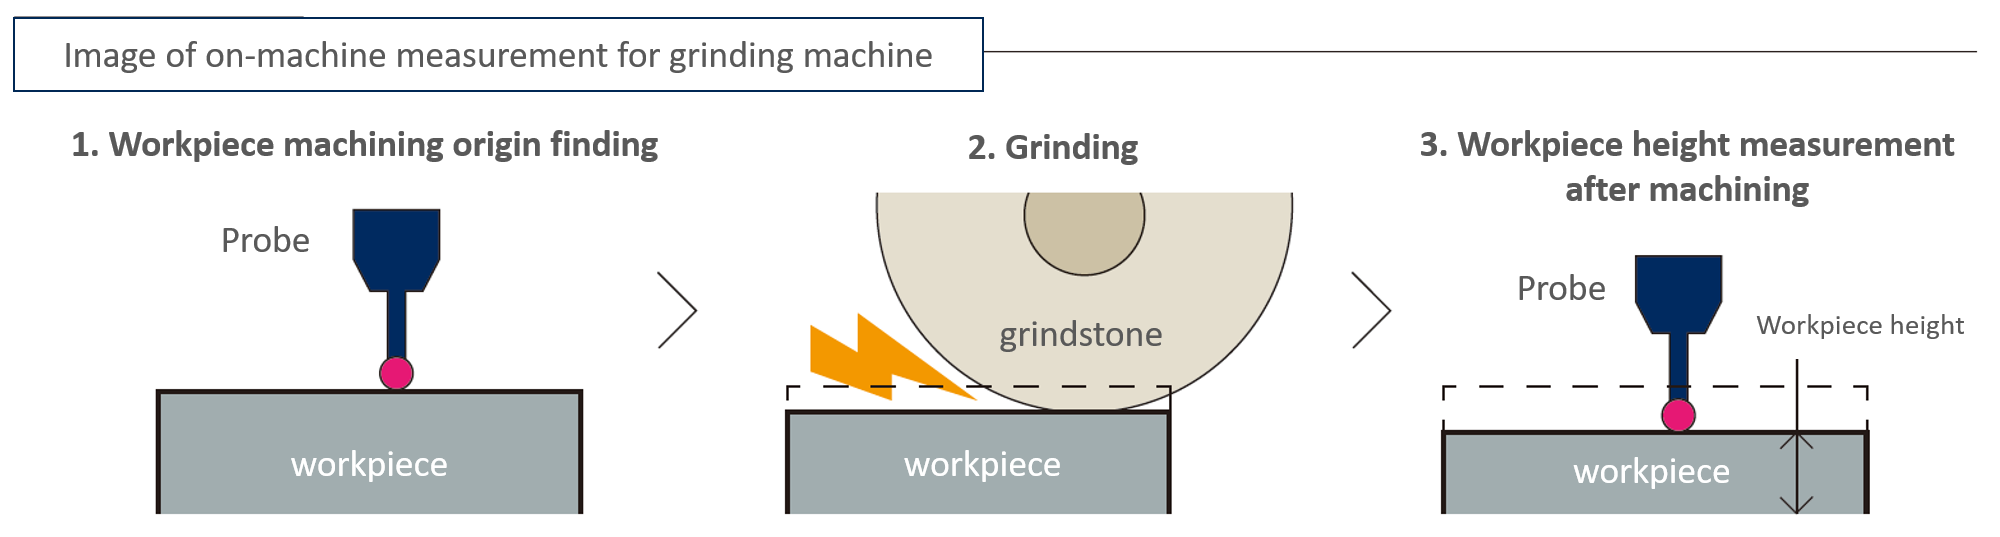
Pengukuran pada mesin memiliki dua tujuan dasar.
- Penentuan titik asal Benda kerja sebelum pemesinan
- Pengukuran dimensi Benda kerja
Pengukuran di luar mesin
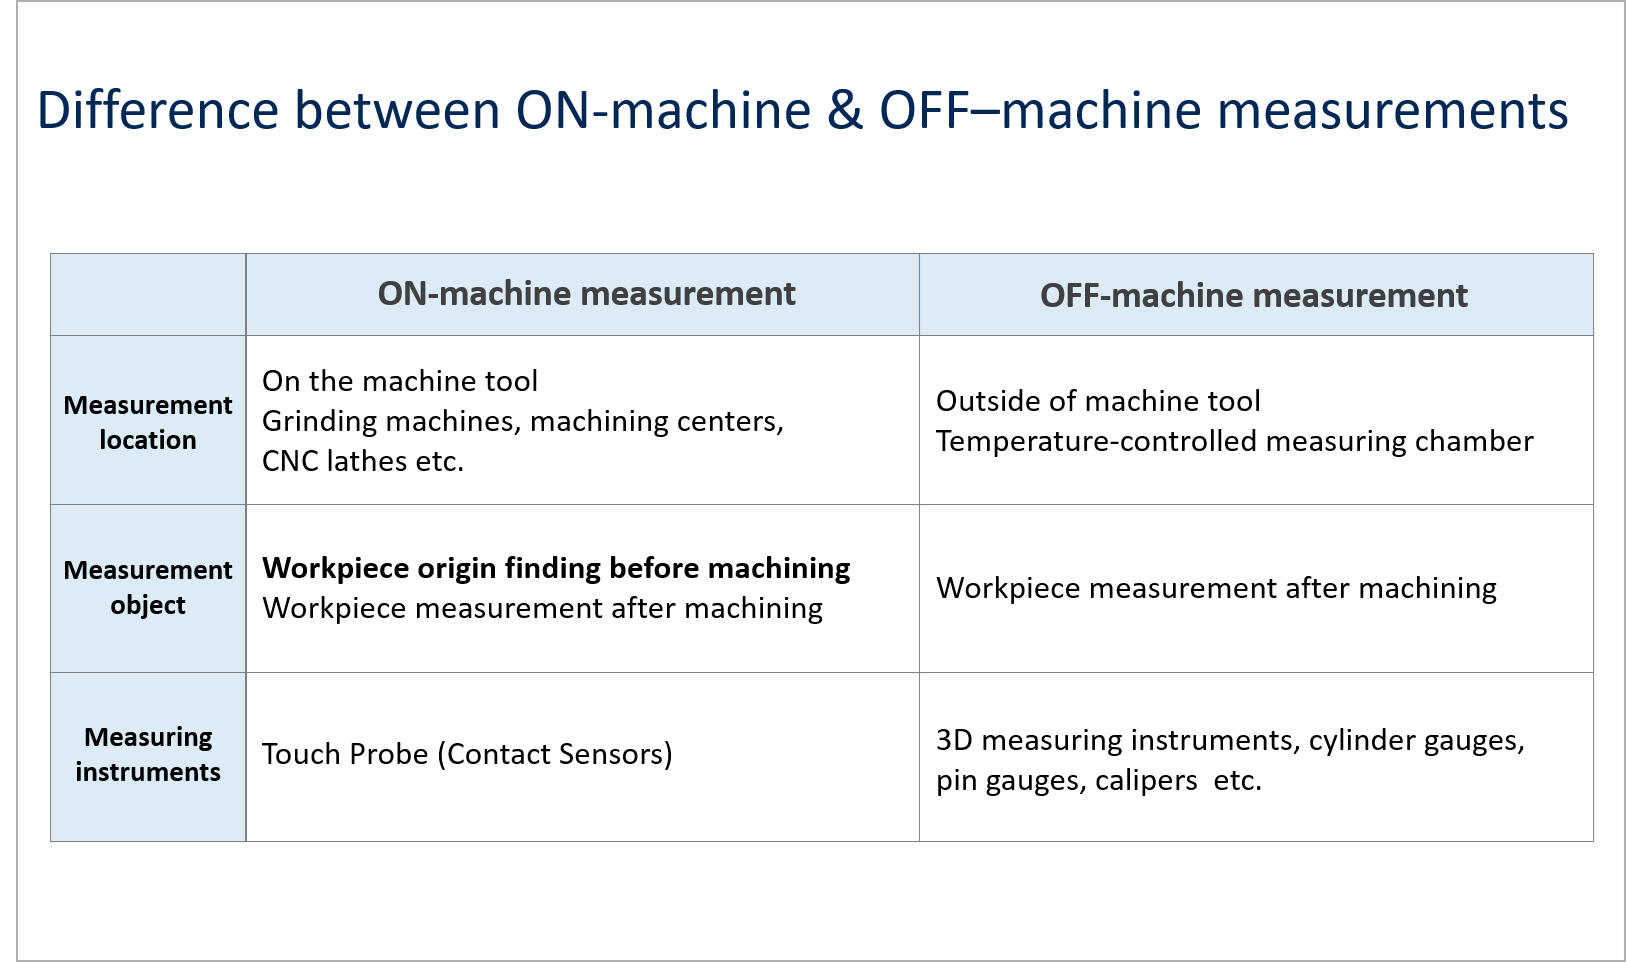
Pengukuran di luar mesin berarti " mengukur benda kerja di luar mesin perkakas. "
Benda kerja yang telah dikerjakan dilepas dari mesin perkakas dan diukur dengan instrumen seperti...
Instrumen pengukuran 3D, alat ukur silinder, alat ukur pin, jangka sorong, dan sebagainya.
- Instrumen pengukuran 3D
- pengukur silinder
- pengukur pin
- jangka sorong dan sebagainya.
Meskipun bergantung pada tingkat akurasi yang dibutuhkan, umumnya pengukuran dengan presisi lebih tinggi dilakukan di ruang pengukuran yang suhunya terkontrol. Jika hasil pengukuran berada di bawah toleransi, benda kerja dikembalikan ke mesin perkakas untuk pengerjaan lebih lanjut.
Tinjauan siklus penggilingan
Siklus penggilingan umum
Pilihan antara pengukuran di dalam dan di luar mesin sangat memengaruhi proses siklus pemesinan.
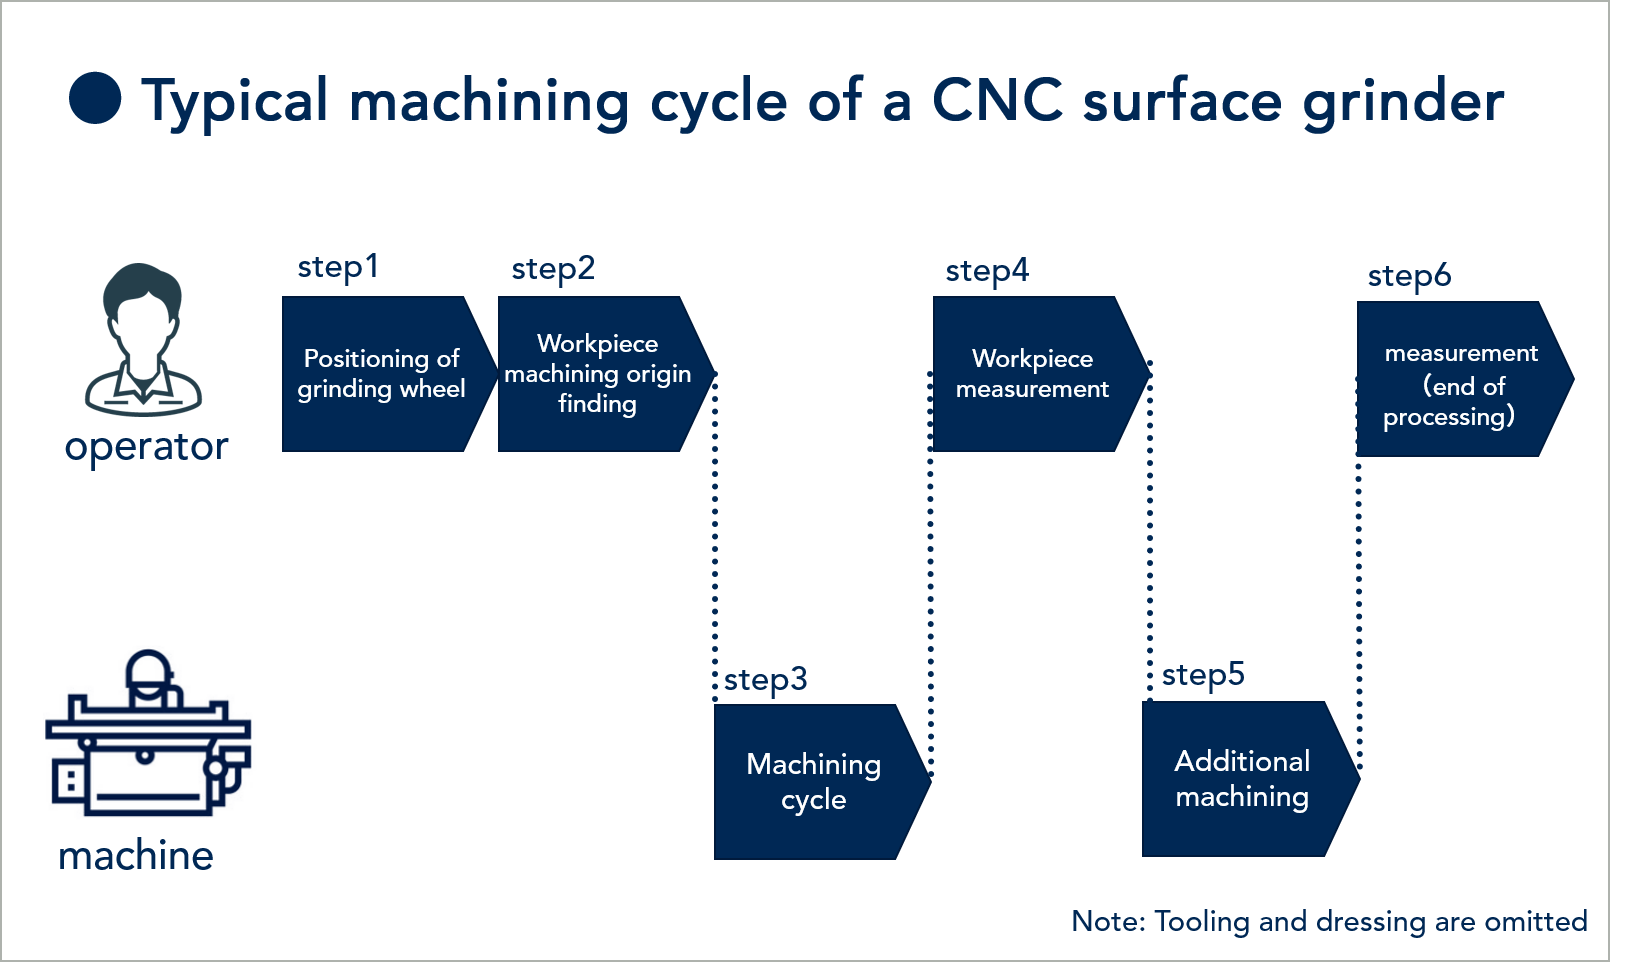
Di sini kita akan secara singkat meninjau mesin gerinda CNC "Langkah Siklus Gerinda 1-6" yang menjadi dasar bagian ini.
- Langkah 1: Konfirmasikan posisi awal pemesinan melalui penggunaan roda gerinda.
- Langkah 2: Konfirmasikan posisi awal pemesinan benda kerja (pengukuran ketebalan)
- Langkah 3: Siklus pemesinan
- Langkah 4: Pengukuran ketebalan Benda kerja
- Langkah 5: (jika ketebalan tidak mencukupi) Pemesinan tambahan
- Langkah 6: Pengukuran pasca-pemesinan
Proses penggerindaan terdiri dari enam langkah di atas. (Peralatan dan pengasahan tidak dibahas dalam artikel ini)
Semua proses sangat dipengaruhi oleh pilihan apakah akan menggunakan pengukuran di dalam atau di luar mesin untuk Langkah 4: Pengukuran ketebalan Benda kerja dan Langkah 6: Pengukuran benda kerja setelah pemesinan.
Di sini kami mensimulasikan proses untuk setiap metode pengukuran, (1) dan (2), dan menjelaskan perbandingannya.
Apa saja kelemahan tersembunyi dari pengukuran di luar mesin?
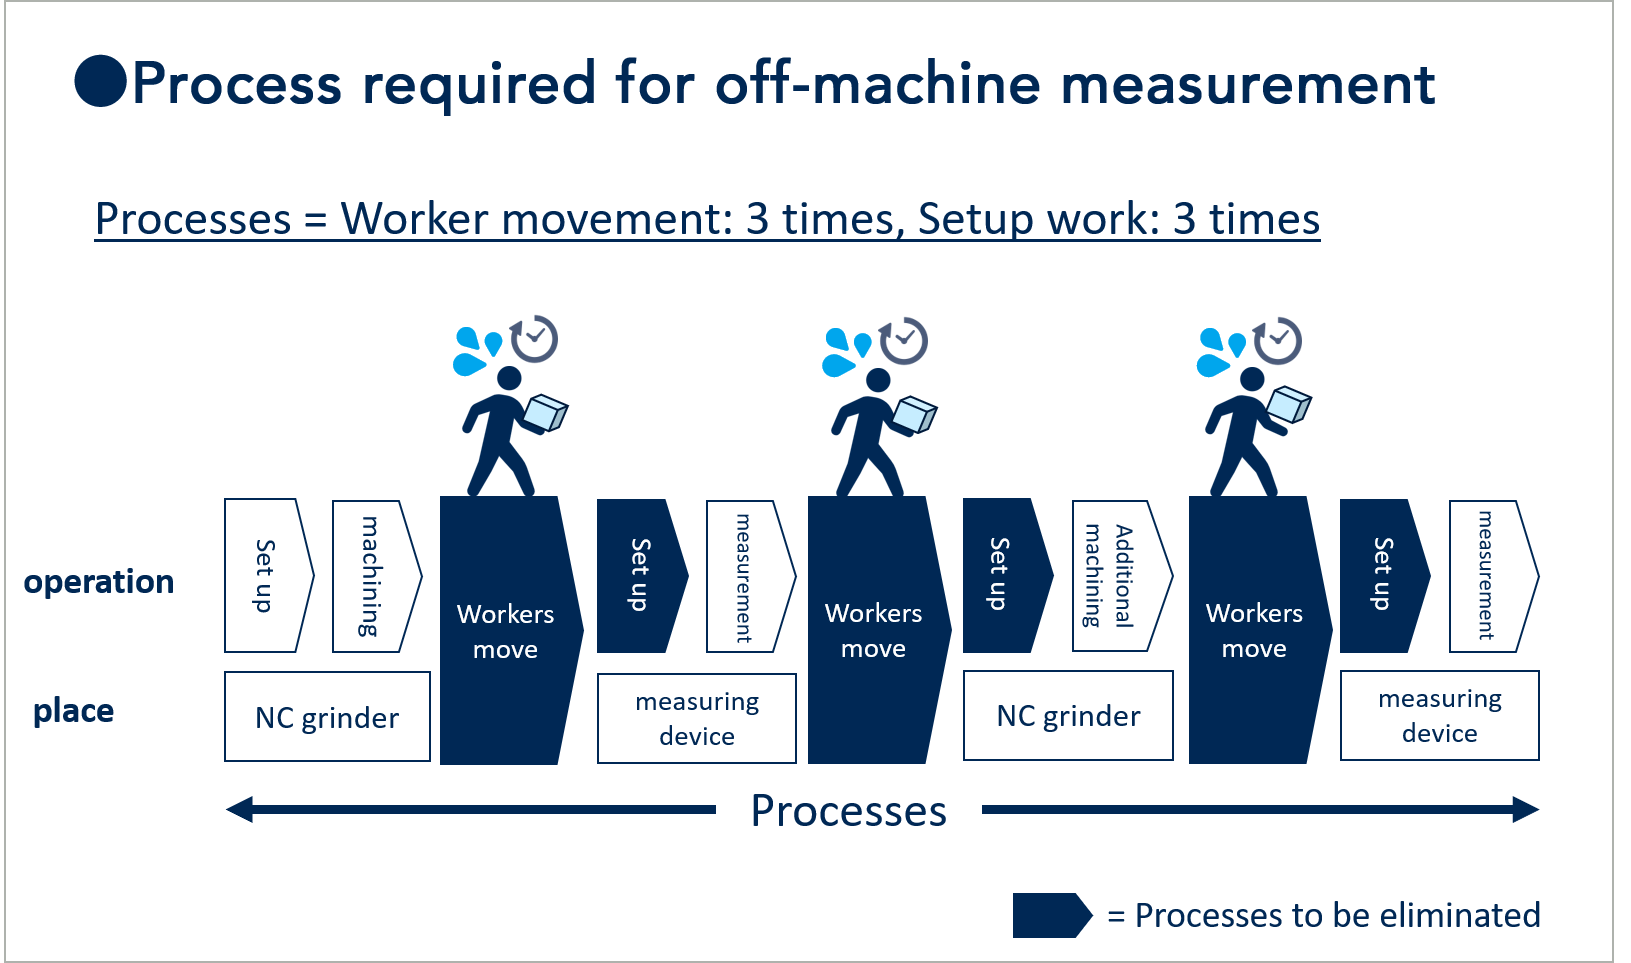
Biasanya, ketika benda kerja diukur setelah pemesinan dan ditemukan di luar toleransi, proses pemesinan mencakup pengembalian benda kerja untuk pemesinan tambahan hingga memenuhi standar. Dengan pengukuran di luar mesin, proses ini mencakup "proses yang terbuang" berikut, yang perlu dihilangkan.
- Pelepasan Benda kerja
- Gerakan buruh
- Pengaturan ulang/penyiapan Benda kerja
- Pengerjaan ulang berdasarkan hasil pengukuran (di luar toleransi)
- Penumpukan benda kerja yang menunggu pengukuran
Proses-proses ini merupakan masalah di lokasi, menyebabkan peningkatan waktu tunggu sebelum pengiriman dan kenaikan biaya.
Simulasi proses pengukuran di luar mesin.
Di sini kami menjelaskan simulasi proses pengukuran di luar mesin menggunakan sebuah contoh.
Contoh: (1) Penggilingan → (2) Pengukuran → (3) Pemesinan tambahan → (4) Siklus pengukuran
Dalam siklus ini,
- pekerja bergerak 3 kali
- Pengaturan dilakukan 3 kali (pengaturan permesinan: 1 kali, pengaturan ke alat ukur: 2 kali)
*Hanya pengaturan pertama yang penting. (Lihat Gambar 1)
Pekerjaan penyiapan seperti pemasangan, pelepasan, dan penempatan benda kerja diperlukan setiap saat, baik untuk mesin gerinda maupun alat ukur.
Selanjutnya, kami akan menjelaskan seberapa besar perubahan proses ketika menggunakan pengukuran pada mesin dibandingkan dengan pengukuran di luar mesin.
Keunggulan pengukuran pada mesin
Pengukuran pada mesin menggunakan probe sentuh mempunyai keuntungan mengurangi proses dengan melakukan semua proses dari (1) pemesinan sampai (4) pengukuran pada peralatan.
- Pelepasan Benda kerja tidak lagi diperlukan.
- Pengaturan ulang Benda kerja tidak lagi diperlukan.
- Pergerakan pekerja tidak lagi diperlukan.
- Beberapa benda kerja dapat ditangani.
Dengan menggunakan contoh yang sama seperti pengukuran di luar mesin, mari kita lihat berapa banyak proses yang dapat dihilangkan.
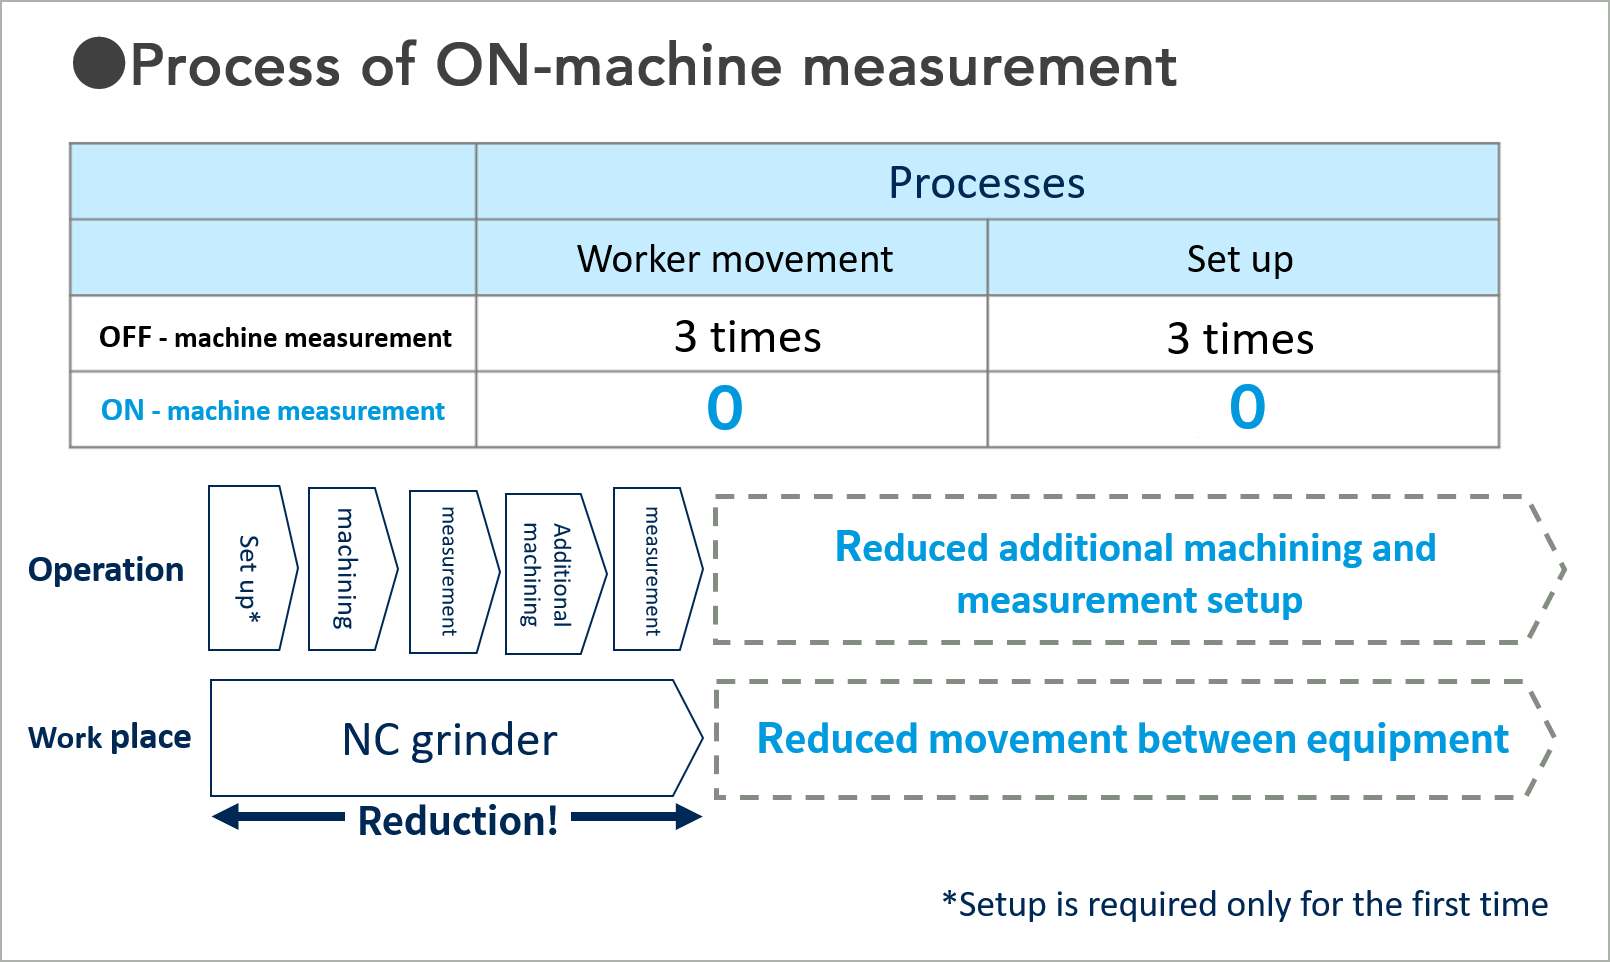
Simulasi proses pengukuran pada mesin.
Contoh: (1) Pemesinan → (2) Pengukuran → (3) Pemesinan tambahan → (4) Siklus pengukuran
Dibandingkan dengan pengukuran di luar mesin, kami menemukan bahwa proses dapat ditingkatkan sebagai berikut:
- Pergerakan pekerja: 3 kali (di luar mesin) → 0 kali (di dalam mesin)
- Pengaturan awal: 3 kali (di luar mesin) → 0 kali (di dalam mesin).
(Lihat Gambar 2)
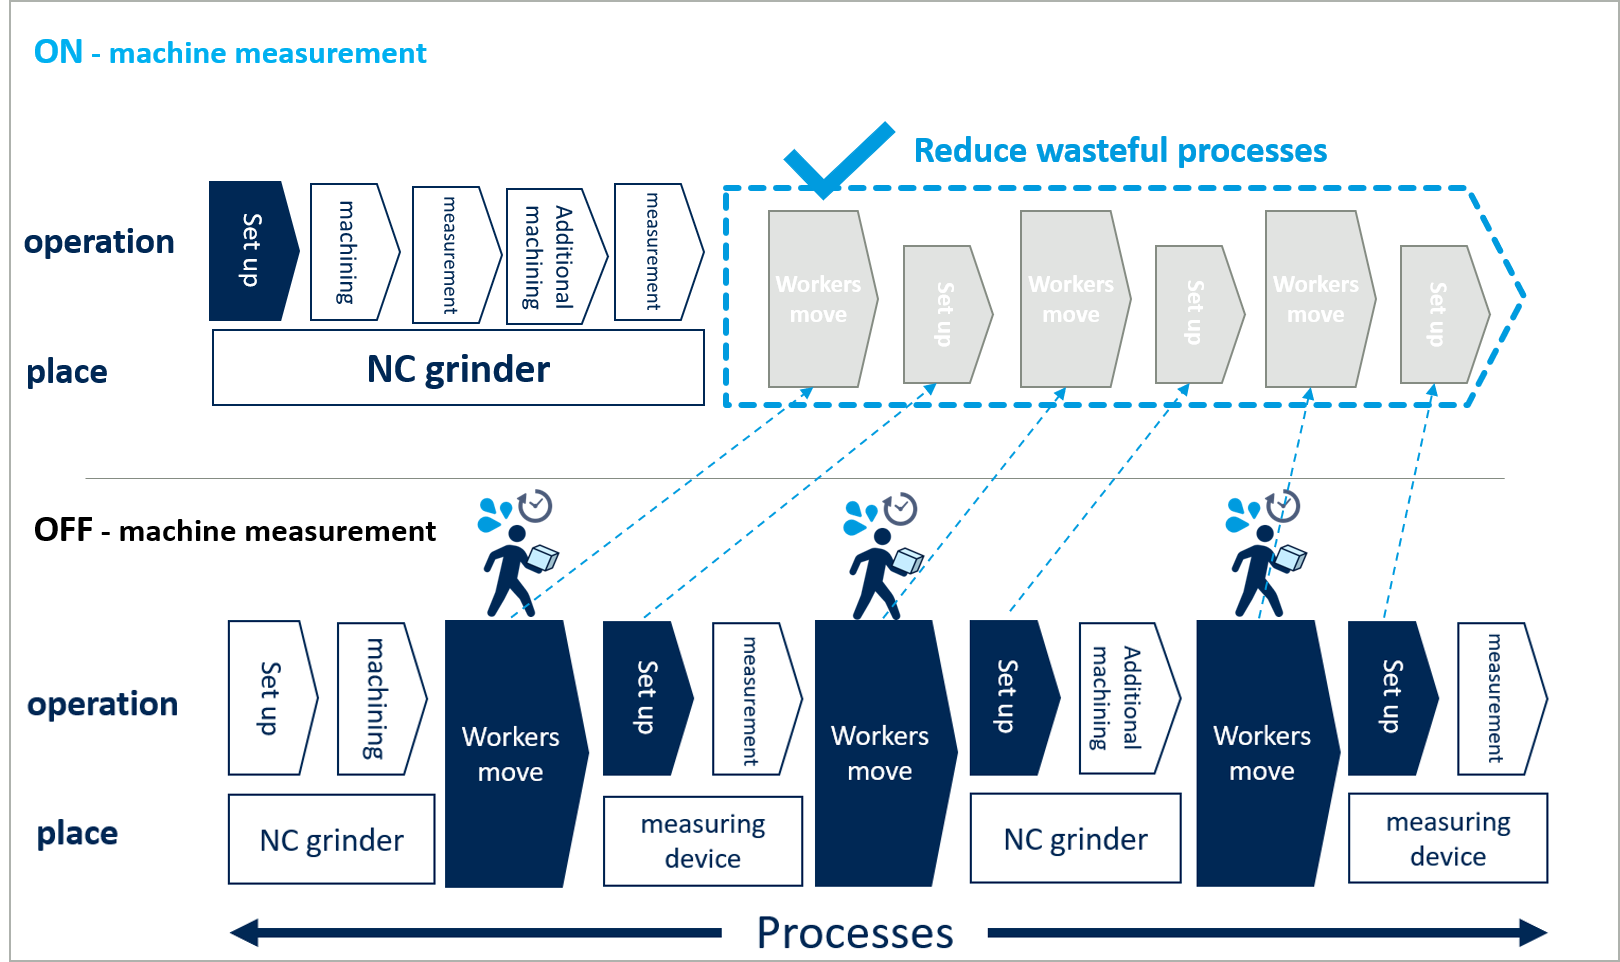
Perbandingan proses pengukuran di dalam dan di luar mesin.
Perbedaan proses antara pengukuran di dalam dan di luar mesin langsung terlihat jelas.
Misalnya, Jika kombinasi (pergerakan + persiapan) memakan waktu 20 menit, maka dengan menghilangkan tiga kali proses ini akan menghemat hampir satu jam waktu yang terbuang.
Seberapa baik akurasi pengukuran pada pengukuran di mesin?
Inilah mengapa mesin gerinda sangat cocok untuk pengukuran langsung pada mesin.
Tidak ada gunanya mengurangi proses jika akurasinya sangat rendah sehingga pengukuran tersebut tidak berfungsi.
Seberapa akuratkah pengukuran pada mesin? Di sini kita akan membahas hal ini.
Mengapa mesin gerinda sangat cocok untuk pengukuran langsung pada mesin?
Keunggulan terbesar dari pengukuran pada mesin adalah bahwa Pengukuran dapat dilakukan dengan posisi benda kerja yang akurat.
Dengan pengukuran di luar mesin, semakin ketat toleransi benda kerja, semakin banyak waktu dan kesulitan yang dibutuhkan untuk mengatur ulang mesin dan instrumen pengukuran.
Melakukan pengaturan ulang mengandung risiko bahwa perubahan kondisi posisi dapat menyebabkan cacat pengerjaan atau kesalahan pengukuran.
Dalam hal ini, pengukuran benda kerja saat masih terpasang pada penjepit mengurangi waktu dan kesulitan serta memungkinkan akurasi yang tinggi.
Kondisi penempatan juga tetap sama, sehingga pemesinan simultan beberapa benda kerja dimungkinkan.
Selanjutnya, kita akan membandingkan akurasi pengukuran di dalam dan di luar mesin.
Memeriksa keakuratan pengukuran pada mesin (data referensi)
Data pengukuran ketebalan benda kerja untuk pengukuran di dalam dan di luar mesin (pengukur silinder) ditunjukkan di bawah ini.
Data pada gambar di bawah ini menunjukkan bahwa Pengukuran langsung pada mesin juga memungkinkan pengukuran dengan akurasi tinggi dengan kesalahan 1 μm atau kurang.
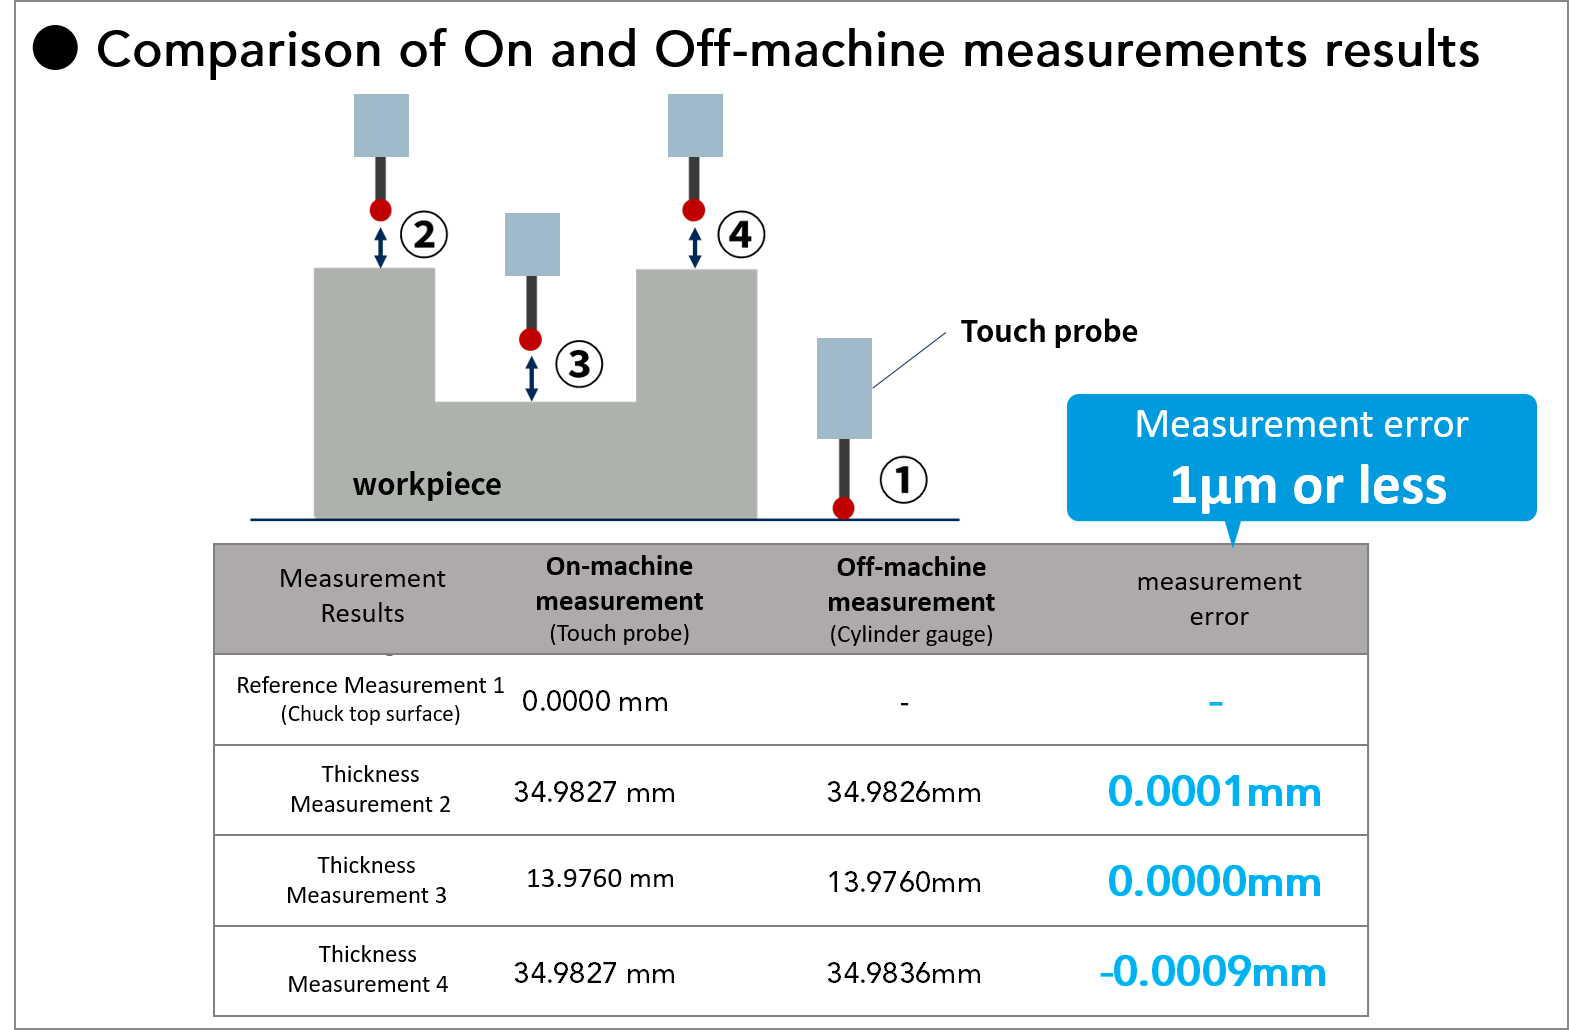
Terdapat beberapa kekhawatiran bahwa pengukuran benda kerja di mesin setelah proses pemesinan akan menyebabkan dimensi benda kerja berubah beberapa mikrometer akibat pemuaian termal.
Poin penting di sini adalah memanfaatkan hasil pengukuran untuk mengurangi proses.
Terdapat berbagai cara efektif untuk memanfaatkan hasil pengukuran, seperti memperhitungkan ekspansi termal terlebih dahulu dan menetapkan standar untuk pengerjaan tambahan di lokasi agar mengurangi pengerjaan ulang setelah pengukuran.
Memperkenalkan mesin gerinda CNC yang memungkinkan pengukuran langsung pada mesin.
Saat ini, mesin gerinda permukaan Seri HPG dari Okamoto Machine Tool Works memungkinkan pengukuran langsung pada mesin dengan peralatan Quick Touch . Mereka menawarkan beberapa solusi berikut yang memudahkan pengenalan dan penanggulangan bias seperti:
- terlalu mahal untuk diperkenalkan
- Pemrograman tersebut membuatnya terlalu sulit untuk diperkenalkan.
- Terdapat risiko merusak stylus atau sensor.
- Biaya pengenalan yang terjangkau
- Fungsi pemrograman dialog khusus (tanpa pemrograman) memungkinkan penggunaan oleh pekerja mana pun.
- Akurasi pengukuran dengan pengulangan 1 μm
[Video] Demonstrasi pengukuran pada mesin dengan mesin gerinda NC
Dua alasan mengapa pengukuran pada mesin penting saat ini
Alasan 1: Apakah metode pengukuran di lokasi manufaktur sudah tepat?
Para produsen terus-menerus berjuang antara kualitas yang dituntut oleh pelanggan mereka dan biaya produksi.
Tuntutan klien juga semakin ketat setiap tahunnya.
- "Kami tidak dapat memasukkan penambahan item inspeksi ke dalam harga, jadi kami tidak punya pilihan selain melakukan inspeksi gratis…"
- "(Alat ukur) sangat mahal, sayang sekali jika tidak digunakan…"
- "Semakin sulit menemukan orang yang bisa melakukan inspeksi"
Proses inspeksi yang tidak menguntungkan semakin meningkat, dengan staf di lokasi yang kesulitan mengatasi masalah personalia (biaya).
Sistem inspeksi yang kewalahan berisiko mengabaikan cacat atau memicu kecurangan.
Untuk memperbaiki aturan pengukuran, poin pertama yang perlu ditinjau adalah:
Bisakah kualitas pengukuran saat ini diwujudkan dengan biaya yang lebih rendah?
Apakah biaya tersebut sesuai?
Mulailah dengan memeriksa apakah pengukuran pada mesin dapat menilai kualitas yang dibutuhkan oleh klien, dan buatlah penilaian yang sesuai.
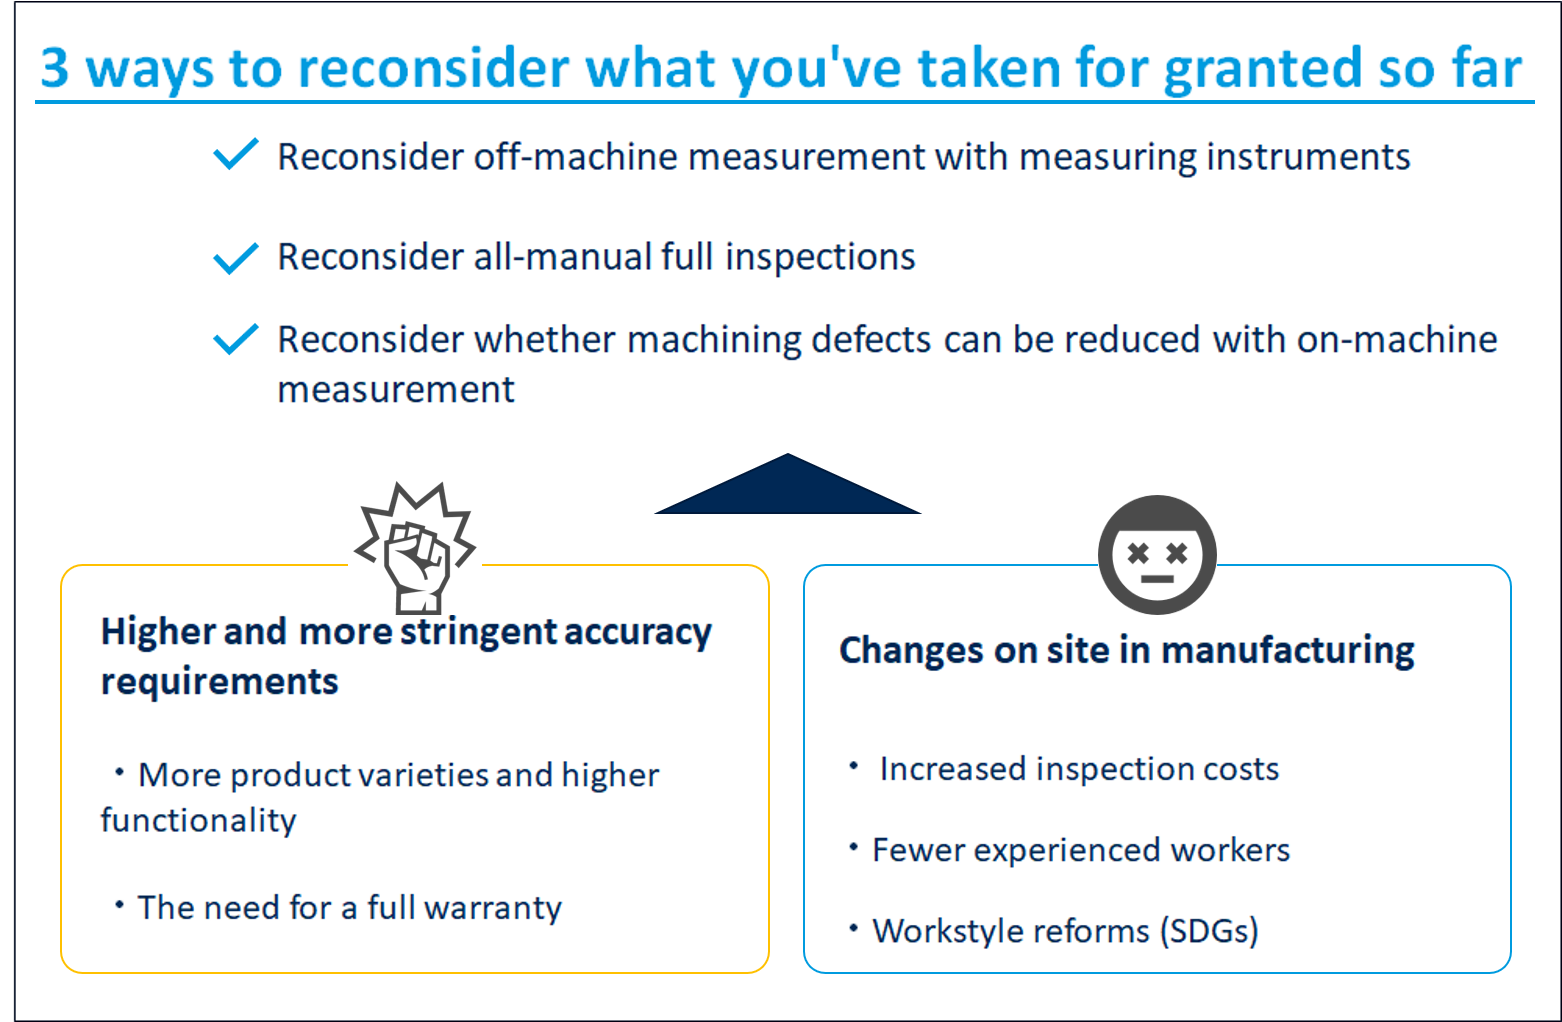
Alasan 2: Apakah era "menghindari pengukuran pada mesin karena memperlambat laju operasi" sudah berakhir?
Alih-alih "peningkatan parsial hanya di departemen sendiri," yang dibutuhkan adalah "optimalisasi total proses manufaktur di seluruh departemen = konsolidasi proses."
Sejauh ini, optimalisasi berdasarkan departemen telah diprioritaskan:
- Departemen permesinan meningkatkan tingkat pengoperasian mesinnya.
- Departemen inspeksi memastikan tidak ada cacat yang terlewatkan melalui penambahan staf dan jalur inspeksi khusus.
Namun, mulai sekarang akan penting untuk melakukan perbaikan yang bermanfaat bagi semua departemen.
Sistem dan kerangka organisasi saat ini mungkin berfungsi dengan baik sekarang, tetapi apakah sistem dan kerangka tersebut berkelanjutan untuk lima atau sepuluh tahun ke depan? Hal ini harus diperhitungkan.
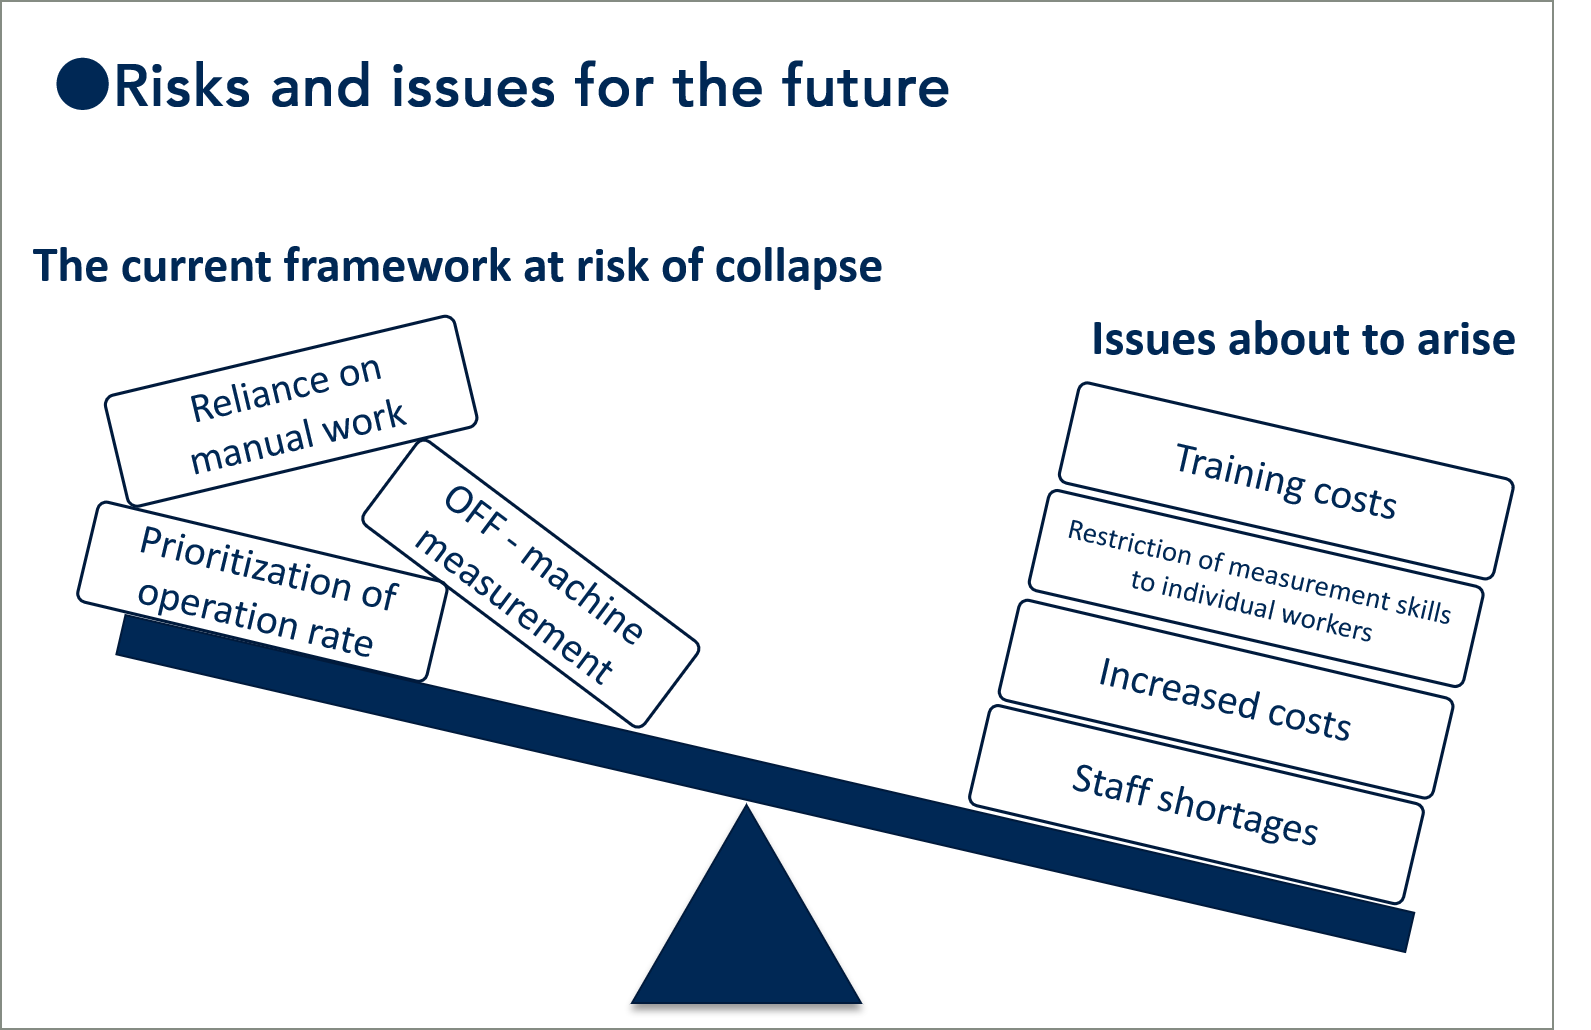
Bagaimana Anda memutuskan kapan harus menggunakan pengukuran pada mesin dan kapan harus menggunakan instrumen pengukuran 3D?
Pengukuran adalah titik kontrol yang melindungi kualitas.
Khusus untuk komponen yang dikerjakan dengan presisi seperti cetakan atau suku cadang pesawat terbang, instrumen pengukuran 3D memberikan keandalan yang tinggi.
Khusus untuk komponen yang dikerjakan dengan presisi seperti cetakan atau suku cadang pesawat terbang, instrumen pengukuran 3D memberikan keandalan yang tinggi.
Selain itu, perlu diketahui bahwa instrumen pengukuran yang sangat khusus memerlukan biaya perawatan sebagai berikut.
- Kontrol Suhu
- Kolaborasi antara departemen permesinan dan pengukuran
- Mempelajari cara mengoperasikan alat ukur.
- Kurangnya profitabilitas berdasarkan pada instrumen pengukuran itu sendiri.
Dengan mesin gerinda CNC, di mana tingkat akurasi penyelesaian akhir diperlukan, pengukuran dengan akurasi tinggi dimungkinkan serta proses pemesinan.
Jika pengukuran dapat diintegrasikan ke dalam mesin penggiling, kemungkinan besar biaya pelatihan inspektur dapat dikurangi, begitu pula variasi pengukuran yang bergantung pada inspektur.
Cobalah menggabungkan pilihan-pilihan tersebut dengan keseimbangan yang tepat.
Ringkasan: Kelebihan dan kekurangan pengukuran pada mesin
Keuntungan
- Pengukuran langsung pada mesin: Mengurangi pengaturan dan proses yang melibatkan pergerakan pekerja.
- Pengukuran di luar mesin: Pengukuran dengan akurasi tinggi dimungkinkan.
Kekurangan
- Pengukuran pada mesin: Akurasi pengukuran cenderung dipengaruhi oleh faktor eksternal dibandingkan dengan instrumen pengukuran 3D, dan lain sebagainya.
- Pengukuran di luar mesin: Membutuhkan banyak proses pengukuran, dan biaya perawatan yang tinggi (staf/perangkat/operasional).
Keuntungan dan kerugian lainnya dapat dirangkum sebagai berikut.
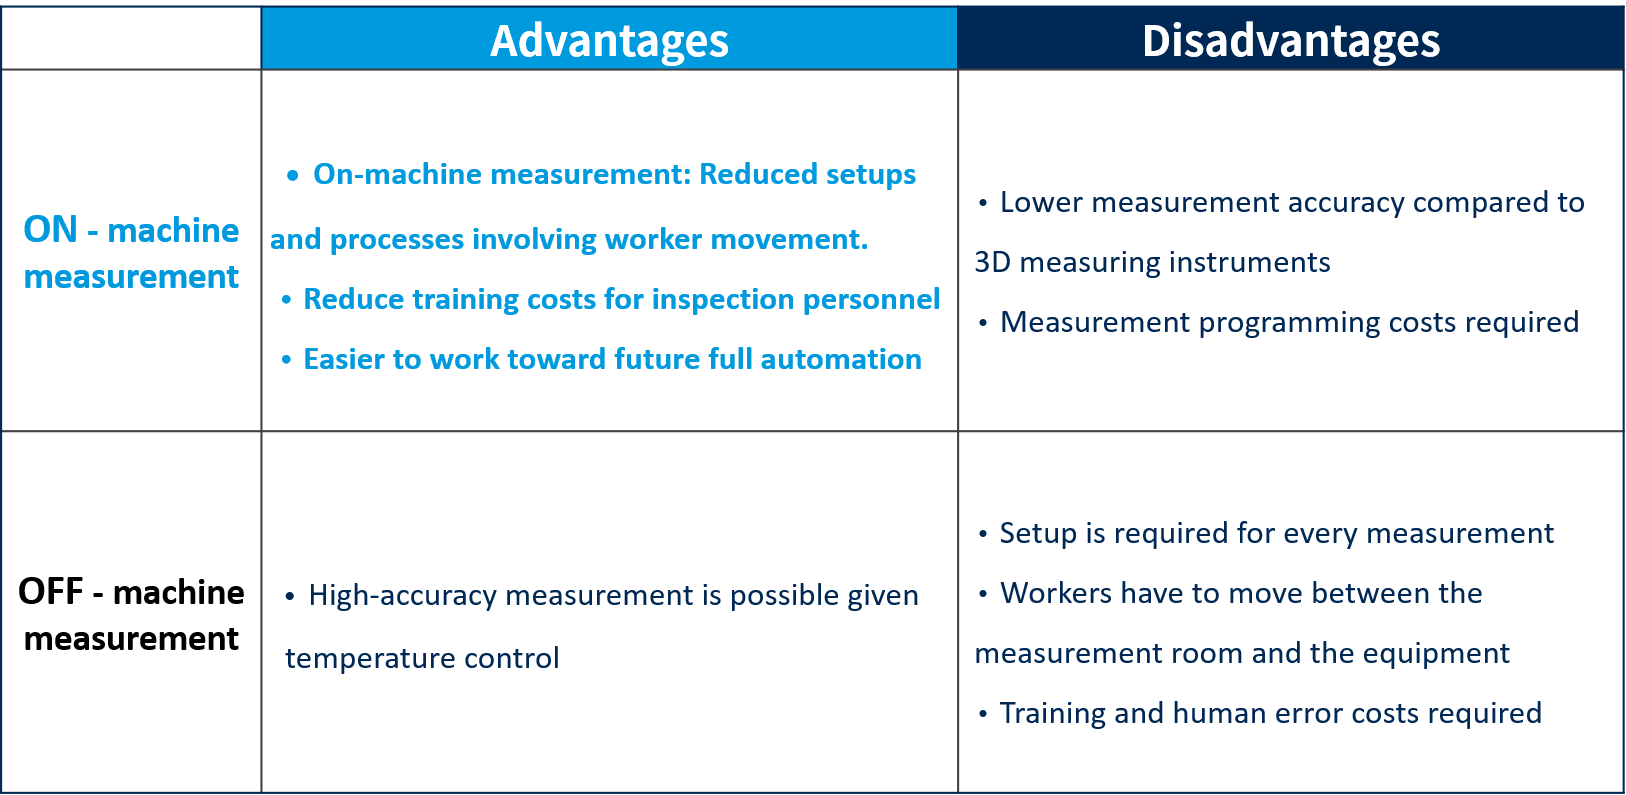
Seperti yang telah disebutkan sebelumnya, pengukuran adalah proses penting yang mengungkap kualitas pengerjaan mesin.
Di tempat lain, nilai tambah dari proses yang terlibat dalam pengukuran tidak mudah dipahami.
Pertimbangkan pengukuran langsung pada mesin sebagai cara untuk mengoptimalkan lokasi manufaktur secara keseluruhan, dengan menyeimbangkan kebutuhan departemen permesinan dan pengukuran.
Probe sentuh untuk pengukuran pada mesin, dapat digunakan dengan mesin gerinda.
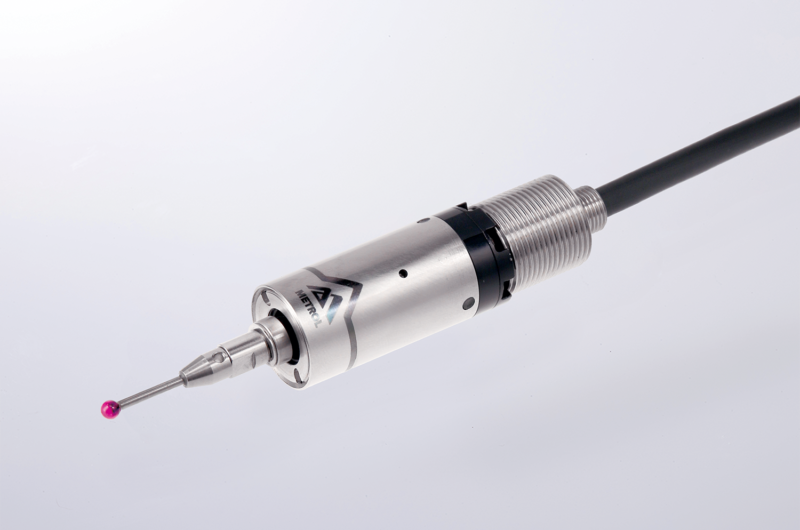
Probe sentuh ringkas [seri K3S]
Sangat ringkas! Mengotomatiskan pemrosesan benda kerja yang berasal dari ruang kecil!

Otomatisasi Mesin Gerinda NC [Pendahuluan]
Ini adalah penjelasan menyeluruh tentang otomatisasi "proses aplikasi roda gerinda," yang diperiksa melalui percikan api dan suara ketika roda gerinda mengenai benda kerja.
Dipadukan dengan pengukuran pada mesin, ini adalah teknologi pertama di industri yang sepenuhnya mengotomatiskan seluruh proses mulai dari pengaturan hingga pemesinan pada mesin gerinda permukaan NC.
